包胶手柄软胶一撕就掉?不是调机问题,是软硬胶相容性不对,换粘接级TPE剥离强度翻倍
> 改性塑料100问 · 包胶/二次成型 · 2026-10-20
翻车现场
电动工具的手柄、牙刷柄、医疗器械把手、密封包边,这些件都靠二次注塑把软胶包在硬胶上。硬胶是 PC-ABS、PC 或 ABS,软胶是 TPE 或 TPU。包上去就是手感软、防滑、能密封。
问题出在包不住。软胶层在转角、薄壁末端、包胶边缘起翘,手指一扣就撕开一条缝,顺着撕,整圈软胶能剥下来。剥离界面干干净净——软胶表面没有一丝硬胶残留。剥下来直接判废。
老板第一个动作是找调机师傅:加模温、加料温、加保压。调一遍不行,再调一遍,还是撕得开。问题不在工艺,在料的相容性。
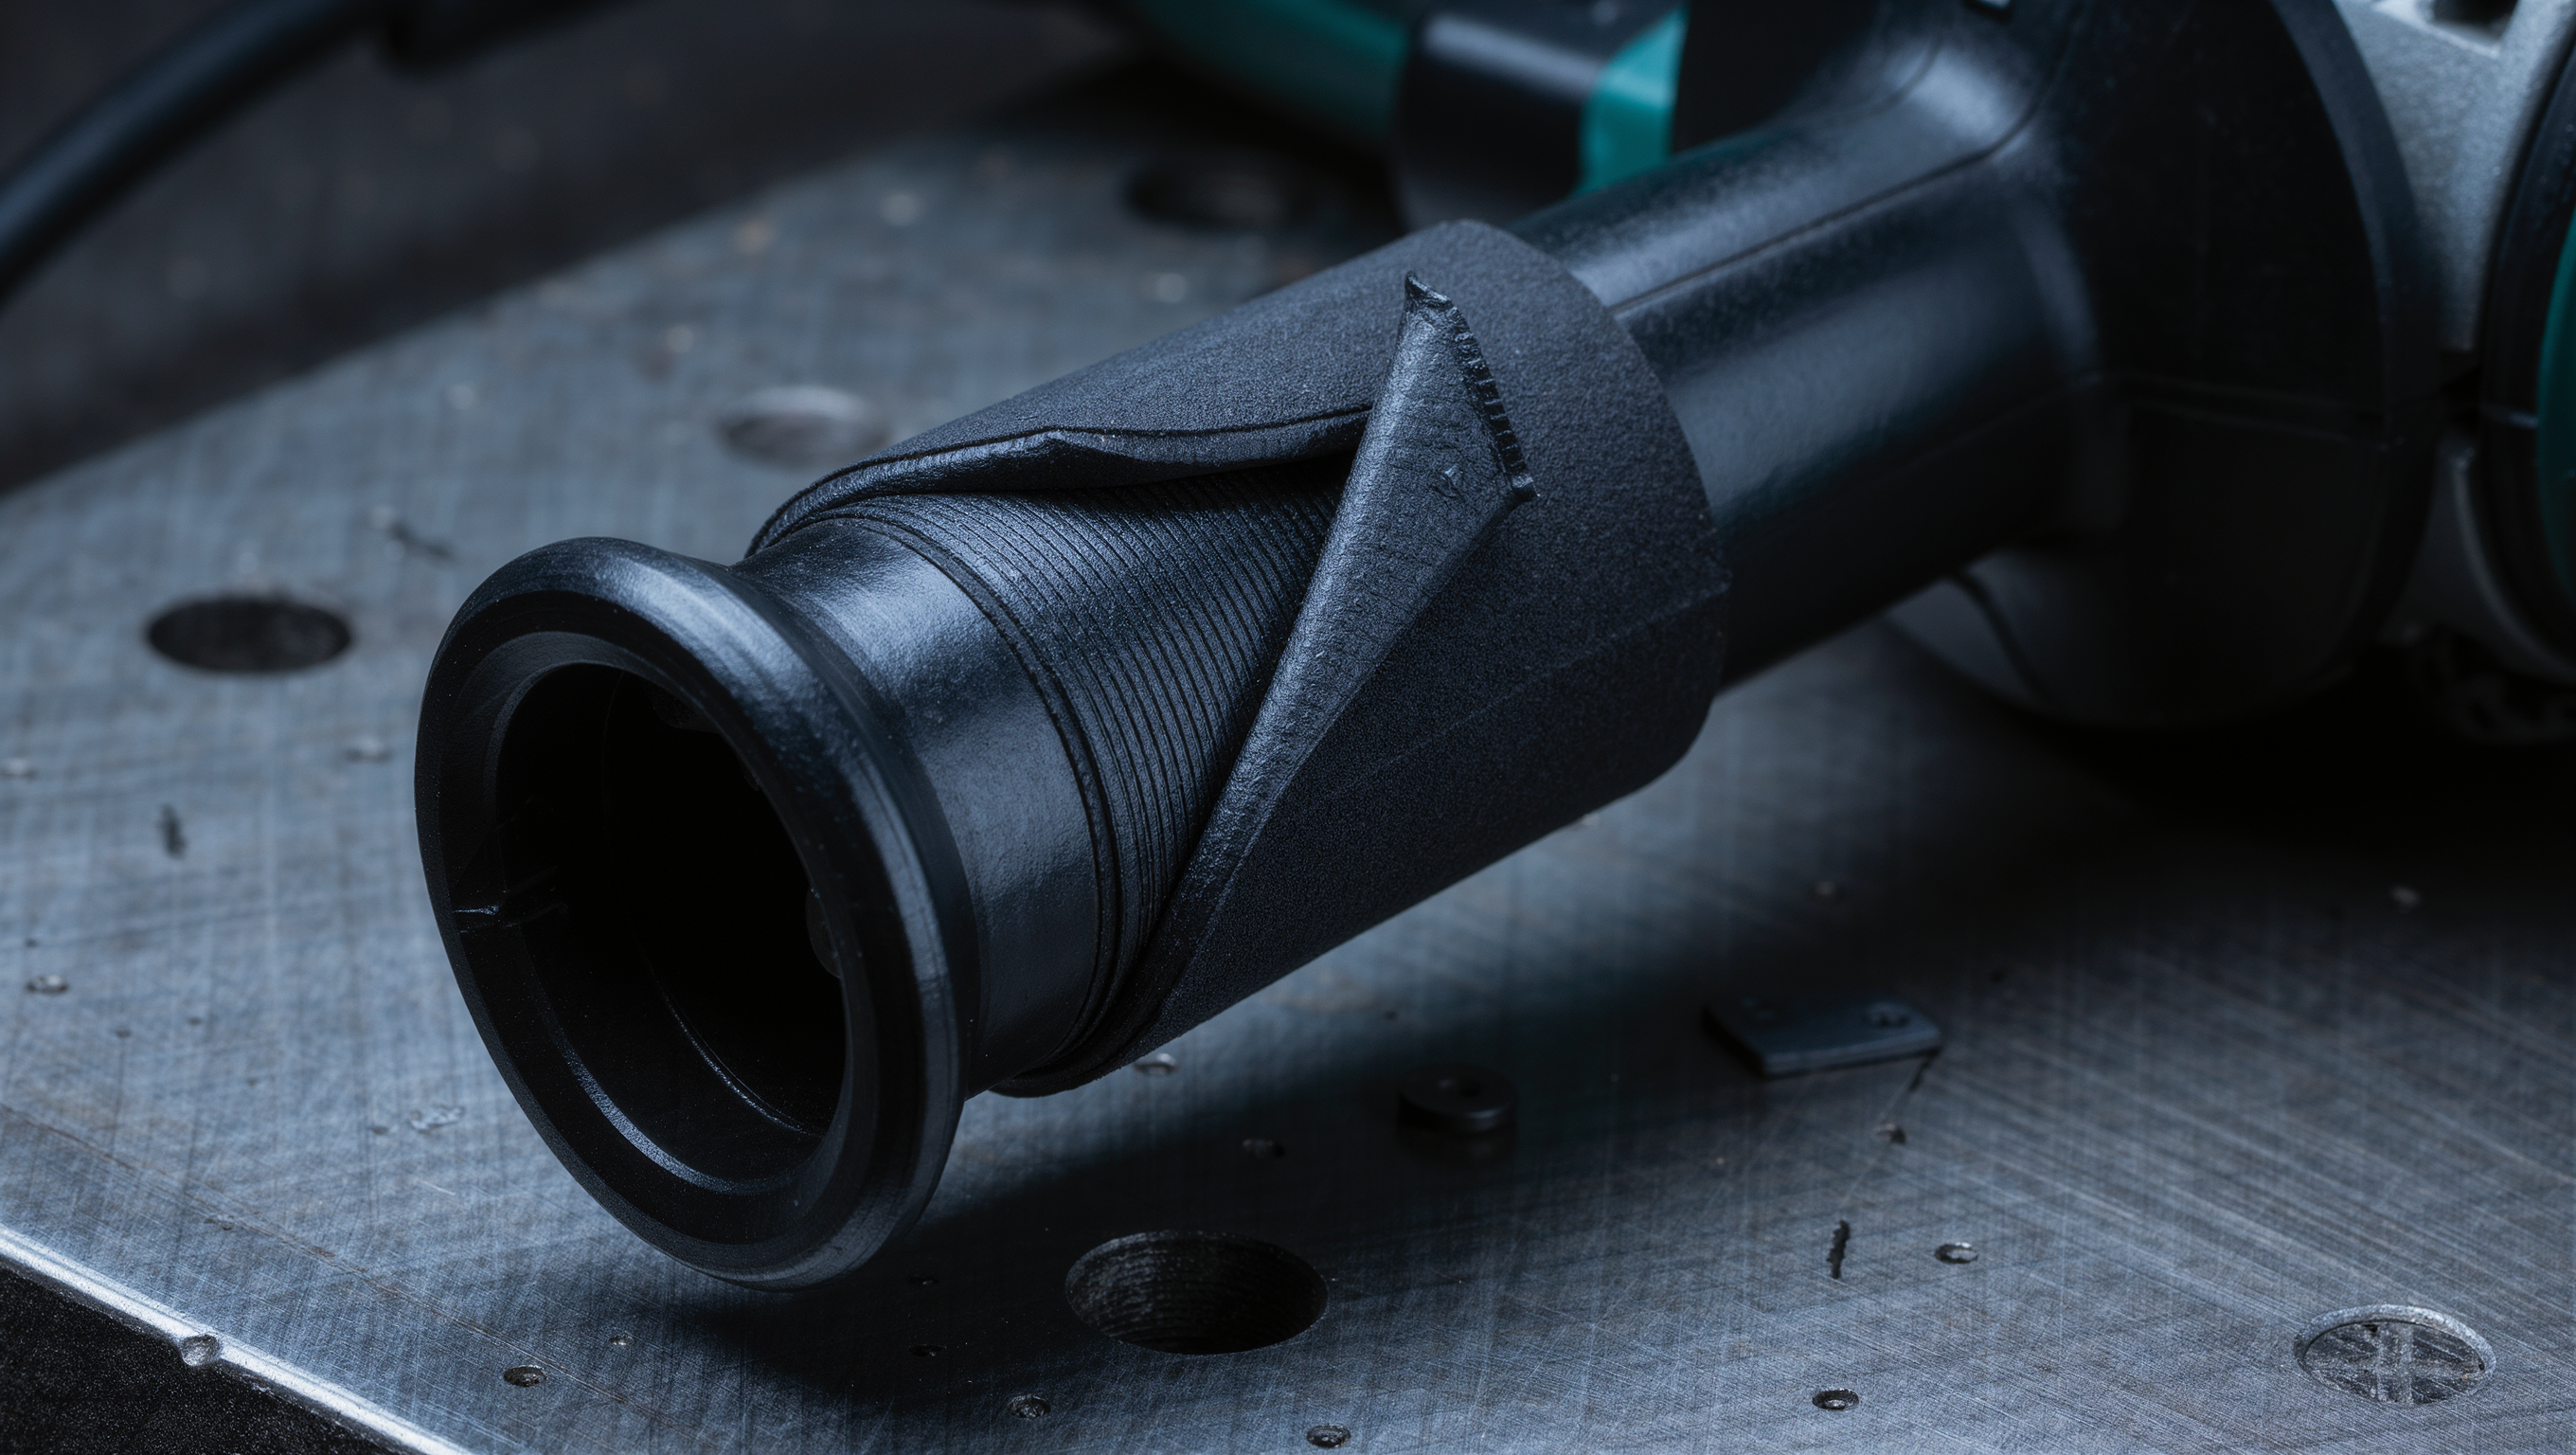
软胶粘硬胶,靠的不是"烫上去"
二次注塑的粘接,本质是界面处两种材料的表层分子互扩散。软胶熔体浇到硬胶表面,把硬胶表层局部加热到软化,两边的分子链在界面互相渗透、缠结,冷却后锁在一起。
这个互扩散要成立,得满足两个条件:界面温度足够高、接触时间足够长。硬胶基材温度低(包胶前没预热,低于 40℃)、软胶料温不够(TPE 低于 200℃)、射速慢让熔体前锋先降温,都会让界面达不到互扩散温度,最后只形成机械贴合——看起来粘住了,实际是软的硬的两层靠摩擦力搭着,一撕就开。
但更根本的是另一个条件:两种材料得"愿意"互扩散。这就是相容性,是调机调不出来的东西。
通用TPE为什么粘不住PC-ABS
TPE 是软段、硬段两相结构。SEBS 基的 TPE,苯乙烯硬段加氢化丁二烯软段,整体极性偏弱。PC-ABS 里有极性的碳酸酯基和腈基。
极性不匹配,软段在界面上跟 PC-ABS 的分子链"亲"不到一起,互扩散只能浅浅地发生。普通通用 TPE 包 PC-ABS,界面剥离强度往往不到 2 N/mm。
除了极性,还有两个隐形杀手。
一是油。TPE 硬度越低,填充油含量越高。油会往界面迁移渗出,等于在软硬胶之间垫了一层隔离膜,粘接进一步弱化。低硬度 TPE 包胶,粘不牢是常态。
二是硬胶表面的弱边界层。PC-ABS 里的阻燃剂、润滑剂这类低分子助剂会慢慢迁移到表面,析出一层低强度薄膜。软胶其实是粘在这层薄膜上,不是粘在基体上,一撕,薄膜连着软胶一起掉,界面看着"干净",其实是弱边界层在背锅。
判别标准就一个:剥离破坏的模式。合格的包胶,撕开时应该是软胶本体被撕断,这叫内聚破坏;而不是软胶整片从硬胶上脱下来,那叫界面剥离。界面剥离,就是相容性没到位。
调机只能救"本来能粘的界面"
工艺手段有它的用武之地,但边界很清晰。
硬胶基材预热到 60 到 80℃,软胶料温提到窗口上限(TPE 包 PC-ABS 一般 200 到 230℃),提高射速保证前锋到最远端还有温度。界面干净是前提:硬胶件注塑后 24 小时内完成包胶,模具里禁脱模剂,取件戴手套,包胶前把 PC-ABS 在 80℃ 烘 2 小时除掉表面吸附水。结构上留机械互锁(凹槽、孔、燕尾)兜底,包胶厚度做到 1.5 mm 以上,让软胶熔体有足够热容量把界面加热起来。
这些做完,能把"本来能粘的界面"粘好。但通用 TPE 包 PC-ABS 这种相容性先天不足的组合,预热、提料温到顶也救不回来——温度再高也只是把不相容的两层"烫贴"得更紧,不是"熔接"成一体。
粘接级TPE:把相容剂做进配方里
材料端的正解,是在 TPE 配方里解决相容性。
做法是在 SEBS 基料上接枝极性基团,用马来酸酐接枝相容剂,接枝率要受控。接枝上去的极性基团跟 PC-ABS 的碳酸酯基、腈基作用,把软胶和硬胶的界面真正"桥"起来。针对 PC-ABS、PC、ABS、PA 不同基材,极性体系要分别设计。
效果是量化的。粘接级 TPE 包 PC-ABS,界面剥离强度做到 3 到 6 N/mm,是通用 TPE 的 2 到 3 倍。更关键的是破坏模式变了:从界面剥离转成软胶内聚破坏——撕的时候是 TPE 本体先断,不是软胶从硬胶上脱下来。这才叫粘接合格。
配套还有两条。一是低析出配方:润滑体系换高分子量、低迁移牌号,界面不析出弱边界层,放久了粘接强度不衰减。二是硬度覆盖 50A 到 85A 全段,低硬度牌号用相容剂增量去补油含量升高带来的粘接损失——低硬度不等于牺牲粘接。
还有一个被忽视的环节:软胶、硬胶常常是两家供应商。一个说自己的 TPE 没问题,一个说自己的 PC-ABS 没问题,最后客户在中间被踢皮球。把软硬胶做配对验证、同批次做剥离强度抽检再出货,这个问题才从根上消掉。
数据速览
| 指标 | 通用TPE包PC-ABS | 粘接级TPE包PC-ABS |
|---|---|---|
| 界面剥离强度 | 不到 2 N/mm | 3–6 N/mm |
| 剥离破坏模式 | 界面剥离(整片脱层) | 软胶内聚破坏(本体断裂) |
| 合格判据 | < 1 N/mm 直接判废 | 撕断软胶本体 |
(剥离强度为包胶件界面剥离实测值,不同基材组合数值有差异,以配对验证报告为准。)
边界:什么情况不用换料
粘接级 TPE 有代价,不是所有包胶不牢都该换料。
先自查工艺:界面有没有被污染(脱模剂、手汗、油污)?硬胶件是不是放久了吸湿?包胶前烘没烘?这些是工艺问题,换料解决不了,先把界面搞干净、把料温模温调到窗口内。包胶面有没有留机械互锁兜底?结构上能锁住的,先锁。
再分场景:只做一次性、低强度、纯装饰性的软胶包边,通用 TPE 加机械互锁也许够用。要做受力的手柄、密封件、需要长期反复受拉受压的包胶件,才值得上粘接级体系。
判断标准就一条:这个软胶层是装饰性的,还是功能性的。功能性的——要受力、要密封、要耐用——就把相容性当硬指标,问供应商要剥离强度和破坏模式两个数据,缺一个都不算数。
一句话收尾
包胶不牢,先分清是界面脏了、温度没到,还是软硬胶根本不亲。工艺手段救得了前两样,救不了相容性。通用 TPE 包 PC-ABS 剥离强度不到 2 N/mm,是极性不匹配、油渗出、弱边界层三件事叠加;粘接级 TPE 把马来酸酐接枝相容剂做进 SEBS 配方,剥离强度到 3-6 N/mm,破坏模式从脱层变成软胶本体断裂。报你的件:硬胶什么料、软胶什么料、包胶面受不受力、有没有剥离强度门槛,按工况配粘接级 TPE 和包胶级硬胶,配对验证出货。
---
宁波明锐新材料 · 发配方参数,先打样,满意再合作
19957069095 · www.mingruixc.com